Vakuumguss in elastischen Silikonformen
Wirtschaftliche Kleinserien und Prototypen vor der Werkzeuginvestition. Typische Projektlosgrößen liegen – abhängig von Bauteilgeometrie und Material – bei kleinen Serien bis etwa 100 Teilen (dafür können mehrere Silikonformen erforderlich sein). Aus hochwertigen Polyurethan-Gießharzen mit Serienhaptik.
Die wirtschaftliche Brückentechnologie
Wenn 3D-Druck an Stückzahlgrenzen stößt, ein Serienwerkzeug aber noch zu teuer oder die Geometrie noch nicht final eingefroren ist.
Minimale Vorkosten
RTV-Silikonformen sind deutlich günstiger als Fräswerkzeuge aus Metall. Das senkt das finanzielle Risiko in der Erprobungsphase radikal.
Hervorragende Detailabbildung
Das flüssige Silikon schmiegt sich mikrometergenau an das Urmodell an. Feinste Funkenerodierstrukturen, Leder-Narben oder Firmenlogos werden exakt übertragen.
Farbe & Transparenz
Durchgefärbte Teile nach RAL/Pantone ohne nachträgliche Lackierkosten sowie kristallklare Linsen mit optischer Durchsicht.
Elastische Silikonformen für komplexe Geometrien
Dank der Elastizität des Silikons können leichte Hinterschneidungen und Rastnasen oft entformt werden, ohne dass aufwendige mechanische Schieber oder Backen nötig sind.
- Urmodellbau per hochauflösender Stereolithographie im eigenen Haus
- Präzise positionierte Einlegeteile & Gewindebuchsen
- Vakuumgießkammern für lunker- und blasenfreie Gussqualität
Gießharze für jeden Einsatzzweck
Unsere 2K-Polyurethansysteme decken das gesamte Spektrum von elastischen Dichtungen bis zu hochfesten Gehäusen ab.
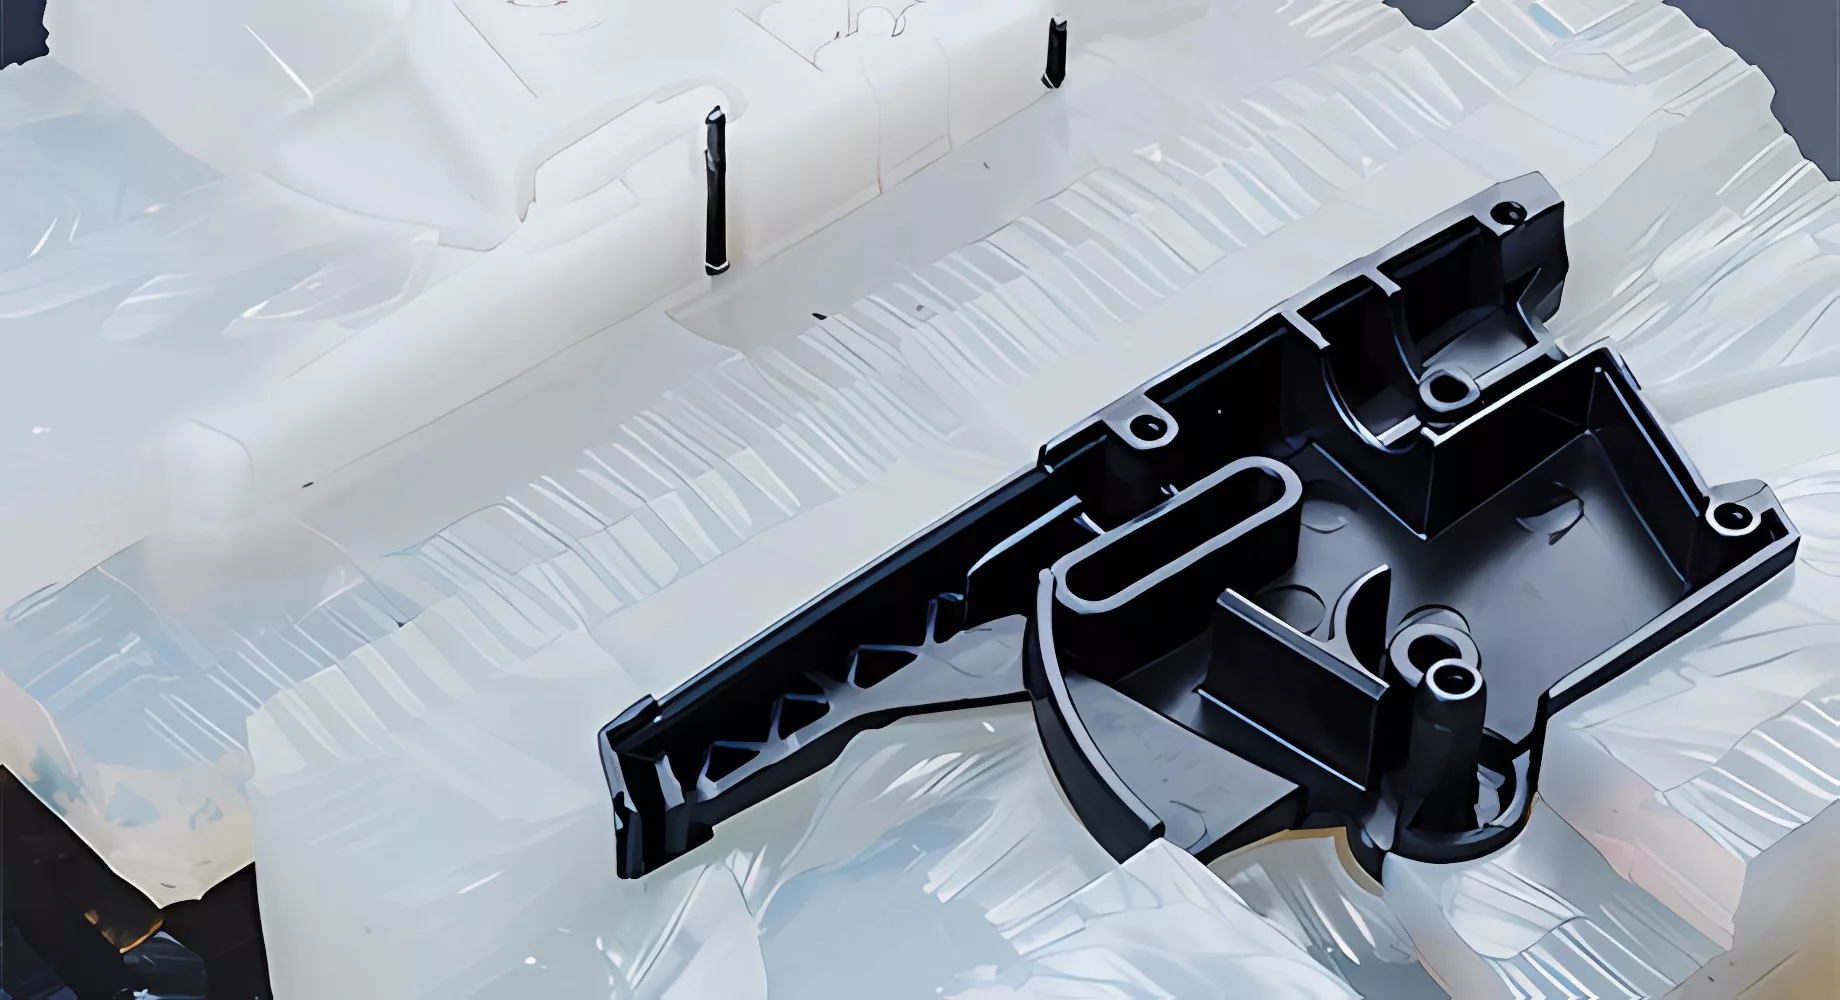
Hohe Zähigkeit, schlagfest, wärmeformbeständig, lackierbar. Ideal für Gehäuse- und Funktionsprototypen.
Hohe Bruchdehnung, elastisch rückfedernd für Schnappverbindungen, Scharniere und Behälter.
Hervorragende optische Transparenz, UV-stabil, polierbar. Für Scheinwerferlinsen, Lichtleiter und Schaugläser.
Einstellbare Shore-Härten von sehr weich bis reißfest. Für Faltenbälge, Dichtungen, Dämpfer und Soft-Touch-Elemente.
Technische Kennwerte unserer Polyurethan-Gießharze
Exakte mechanische Daten nach standardisierten Prüfverfahren:
| Gießharz | Härte | Zugfestigkeit | Biegemodul | HDT | Charakteristik | Typische Anwendung |
|---|---|---|---|---|---|---|
| PN 9723 (weich) | Shore A 35 | 1,5 MPa | – | 70 °C | Ähnlich TPU / Weichgummi | Gummiartige Prototypen, Dichtungen, Shore A-Härte flexibel einstellbar |
| PN 9723 (hart) | Shore A 90 | 10 MPa | – | 80 °C | Zäh-elastisches Elastomer | Dämpfungselemente, Schutzhüllen, Anschlagpuffer |
| PR 777 | Shore D 75 | 32 MPa | 900 MPa | 94 °C | Ähnlich PP / HDPE | Gehäuseteile, Verkleidungen, Clips, zähelastische Funktionskomponenten |
| PR 700 | Shore D 80 | 60 MPa | 2.300 MPa | 94 °C | Ähnlich Serien-ABS (schwarz) | Automobil-Interieur, Gehäuseschalen, anspruchsvolle Funktionsprüfungen |
| PX 522 | Shore D 85 | 66 MPa | 2.400 MPa | 85 °C | Glasklar transparent / PMMA-ähnlich | Dünnwandige transparente Bauteile, Linsen, transluzent einfärbbar |
| PX 245 | Shore D 80 | 85 MPa | 4.500 MPa | 92 °C | 15% glasfasergefüllt (POM/PA-GF) | Hochsteife Funktionsprototypen mit hoher mechanischer Belastbarkeit |
| PX 234 HT | Shore D 70 | 40 MPa | 1.850 MPa | 190 °C | Hochtemperaturbeständig (HT-PUR-Simulat) | Thermisch hochbeanspruchte Prototypen im Motornahbereich und Prüfstand |
| PX 205 | Shore D 70 | 25 MPa | 500 MPa | 55 °C | Biegsam ähnlich PP (100% Dehnung) | Filmscharniere, Klappdeckel, flexible Rastarme |
Erprobte Praxislösungen für führende Forschungsinstitute
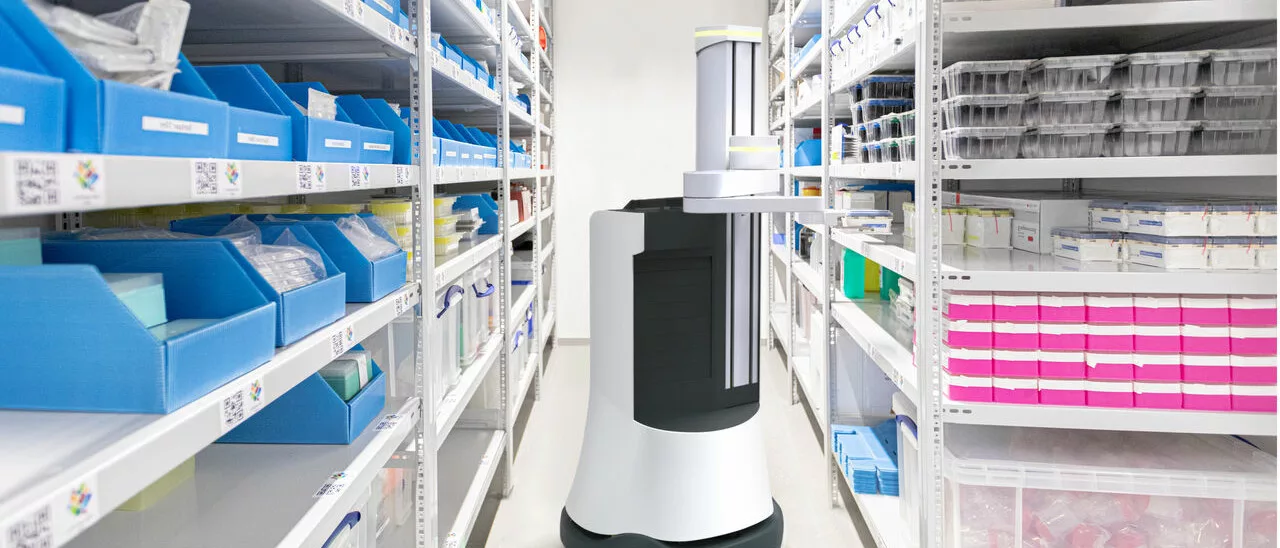
In enger Kooperation mit dem Fraunhofer-Institut für Produktionstechnik und Automatisierung (IPA) fertigte CIRP komplexe Gehäuse- und Strukturkomponenten für den autonomen Laborassistenten Kevin.
Die Kombination aus seriennahen PUR-Vakuumgussteilen und SLA-Präzisionsurmodellen ermöglichte es, funktionsfähige Prototypen unter realen Reinraumbedingungen zu validieren, lange bevor teure Serienwerkzeuge in Auftrag gegeben wurden.
- Maßhaltige Gehäusestruktur mit integrierten Scharnieren
- Vakuumguss im seriennahen ABS-Simulat (PR 700)
- Erfolgreicher Feldeinsatz im biopharmazeutischen Labor
Technische Datenblätter Polyurethan-Vakuumguss
Offizielle Werkstoffspezifikationen für PUR-Gießharze direkt als PDF abrufen.
Altropol PN 9723 Elastomer
Technisches Datenblatt für einstellbare Polyurethan-Elastomere (Shore A 35–90).
SikaBiresin PX 522 Glasklar
Materialdatenblatt für optisch transparente und transluzente Gießharze.
SikaBiresin PX 234 HT Hochtemperatur
Wärmeformbeständiges Harz bis 190 °C für anspruchsvolle thermische Tests.
SikaBiresin PX 205 PP-Simulat
Zähelastisches Harz für Funktionsbauteile mit Filmscharnieren.
CIRP Produktblatt Modellbau & Vakuumguss
Umfassende Leistungsübersicht zu RTV-Silikonformen und Gießharzen.
Häufige Fragen zum Vakuumguss
Antworten unserer Heimsheimer Modellbau- und Gießexperten.
Wie läuft der Vakuumguss-Prozess bei CIRP ab?
1. Zunächst bauen wir ein Urmodell in unserer hauseigenen Großraum-Stereolithographie (SLA) und finishen die Oberfläche nach Ihren Vorgaben (glatt, matt, funkenerodiert). 2. Um dieses Urmodell wird flüssiges RTV-Silikon gegossen und im Ofen ausgehärtet. 3. Das Silikon wird entlang der Trennebene aufgeschnitten und das Urmodell entnommen — fertig ist die flexible Gussform. 4. Im Vakuummischer werden 2-Komponenten-Polyurethanharze blasenfrei angemischt und unter Vakuum in die Form gegossen.
Wie viele Teile können aus einer Silikonform gefertigt werden?
Eine Silikonform hält je nach Bauteilgeometrie und Aggressivität des Harzes ca. 15 bis 25 Abgüsse, bevor das Silikon durch die exotherme Reaktion aushärtet. Für Serien von 50 bis 100 Teilen fertigen wir parallel 2 bis 4 Formensätze aus demselben Urmodell.
Können Metalleinleger oder 2K-Verbindungen realisiert werden?
Ja. Messing-Gewindebuchsen, Buchsen, Lager oder Stifte können vor dem Gießen präzise in der Silikonform positioniert und direkt umgossen werden. Auch 2-Komponenten-Bauteile (z. B. ein harter ABS-Kern mit weicher TPE-Dichtlippe) sind im Mehrstufenguss möglich.
Wann ist Vakuumguss günstiger als Rapid Tooling Spritzguss?
Bei Stückzahlen von 10 bis ca. 50 Bauteilen ist Vakuumguss fast immer wirtschaftlich überlegen, da die Werkzeugkosten für Silikonformen nur einen Bruchteil eines Aluminium-Spritzgusswerkzeugs betragen. Ab ca. 100 bis 200 Teilen kippt die Kalkulation meist zugunsten von Rapid Tooling, da dort die Stückkosten dramatisch sinken.
Starten Sie Ihre Kleinserie im Vakuumguss mit CIRP
Laden Sie Ihren 3D-Datensatz hoch. Unsere Experten prüfen Geometrie, Wandstärken und Formtrennung und erstellen Ihr individuelles Angebot.