Präziser 3D-Druck vom Urmodell bis zum Funktionsbauteil
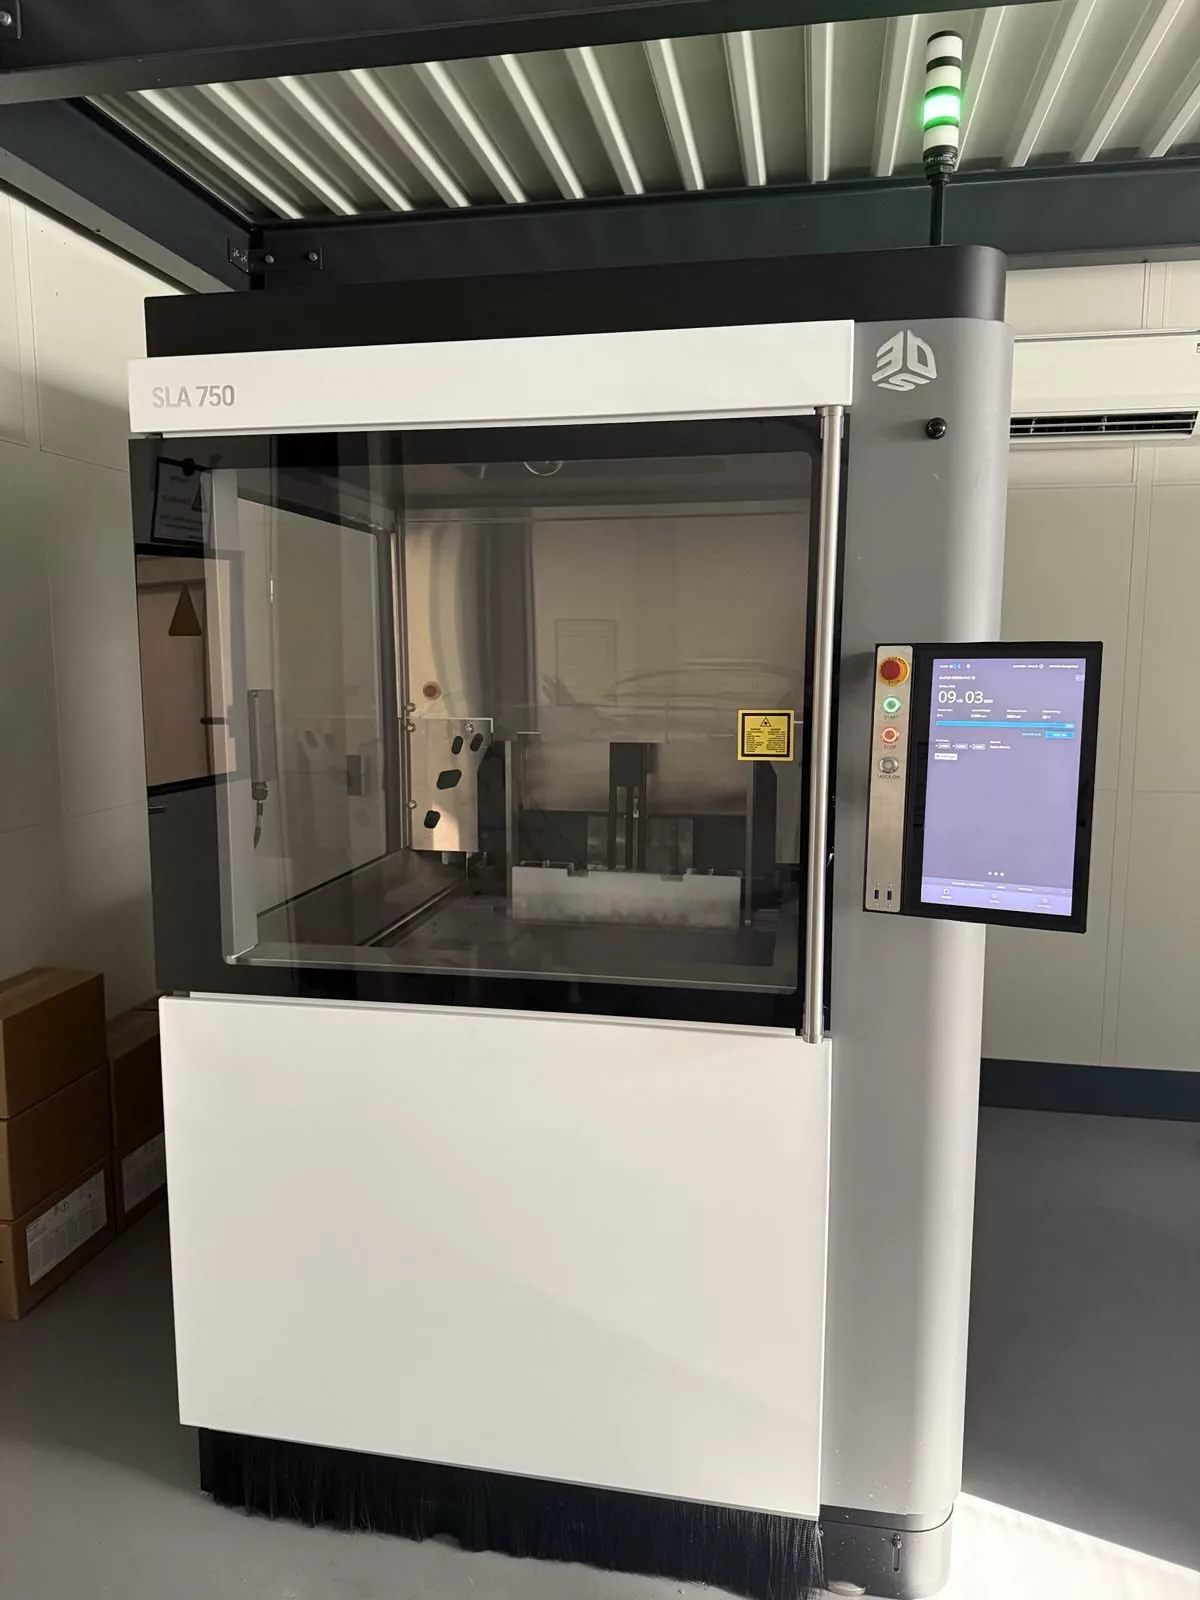
Mit modernem SLA-Maschinenpark (darunter 3D Systems SLA 750) und industriellen EOS-Lasersinter-Systemen fertigen wir anspruchsvolle Kunststoff-Prototypen für namhafte Entwickler und OEMs — formstabil, prozesssicher und ISO 9001-zertifiziert.
Zwei industrielle Technologien — Ein verlässlicher Partner
Ob spiegelglatte Sichtflächen und filigrane Mikrostrukturen per Stereolithographie (SLA) oder mechanisch hochfeste Funktionsprototypen im Lasersintern (SLS): Wir beraten Sie technologieneutral für Ihre Entwicklungsaufgabe.
Stereolithographie (SLA) — Höchste Präzision & feine Details
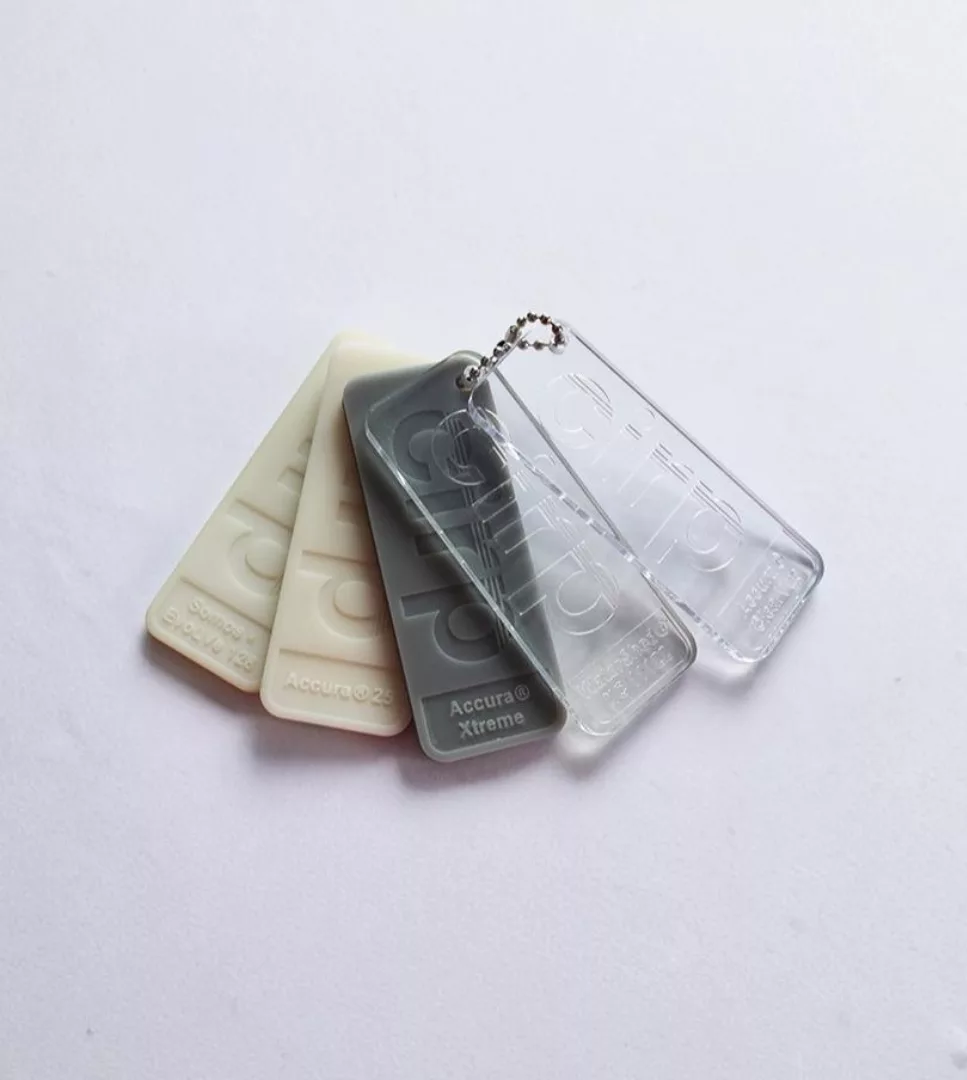
Die Stereolithographie ist das führende Verfahren für glatte Oberflächen, anspruchsvolle Passungen und transparente Bauteile. Durch die schichtweise UV-Laserpolymerisation flüssiger Epoxidharze entstehen Bauteile mit nahezu spritzgussgleicher Haptik.
Selektives Lasersintern (SLS) — Mechanisch hochbelastbar im echten Polyamid
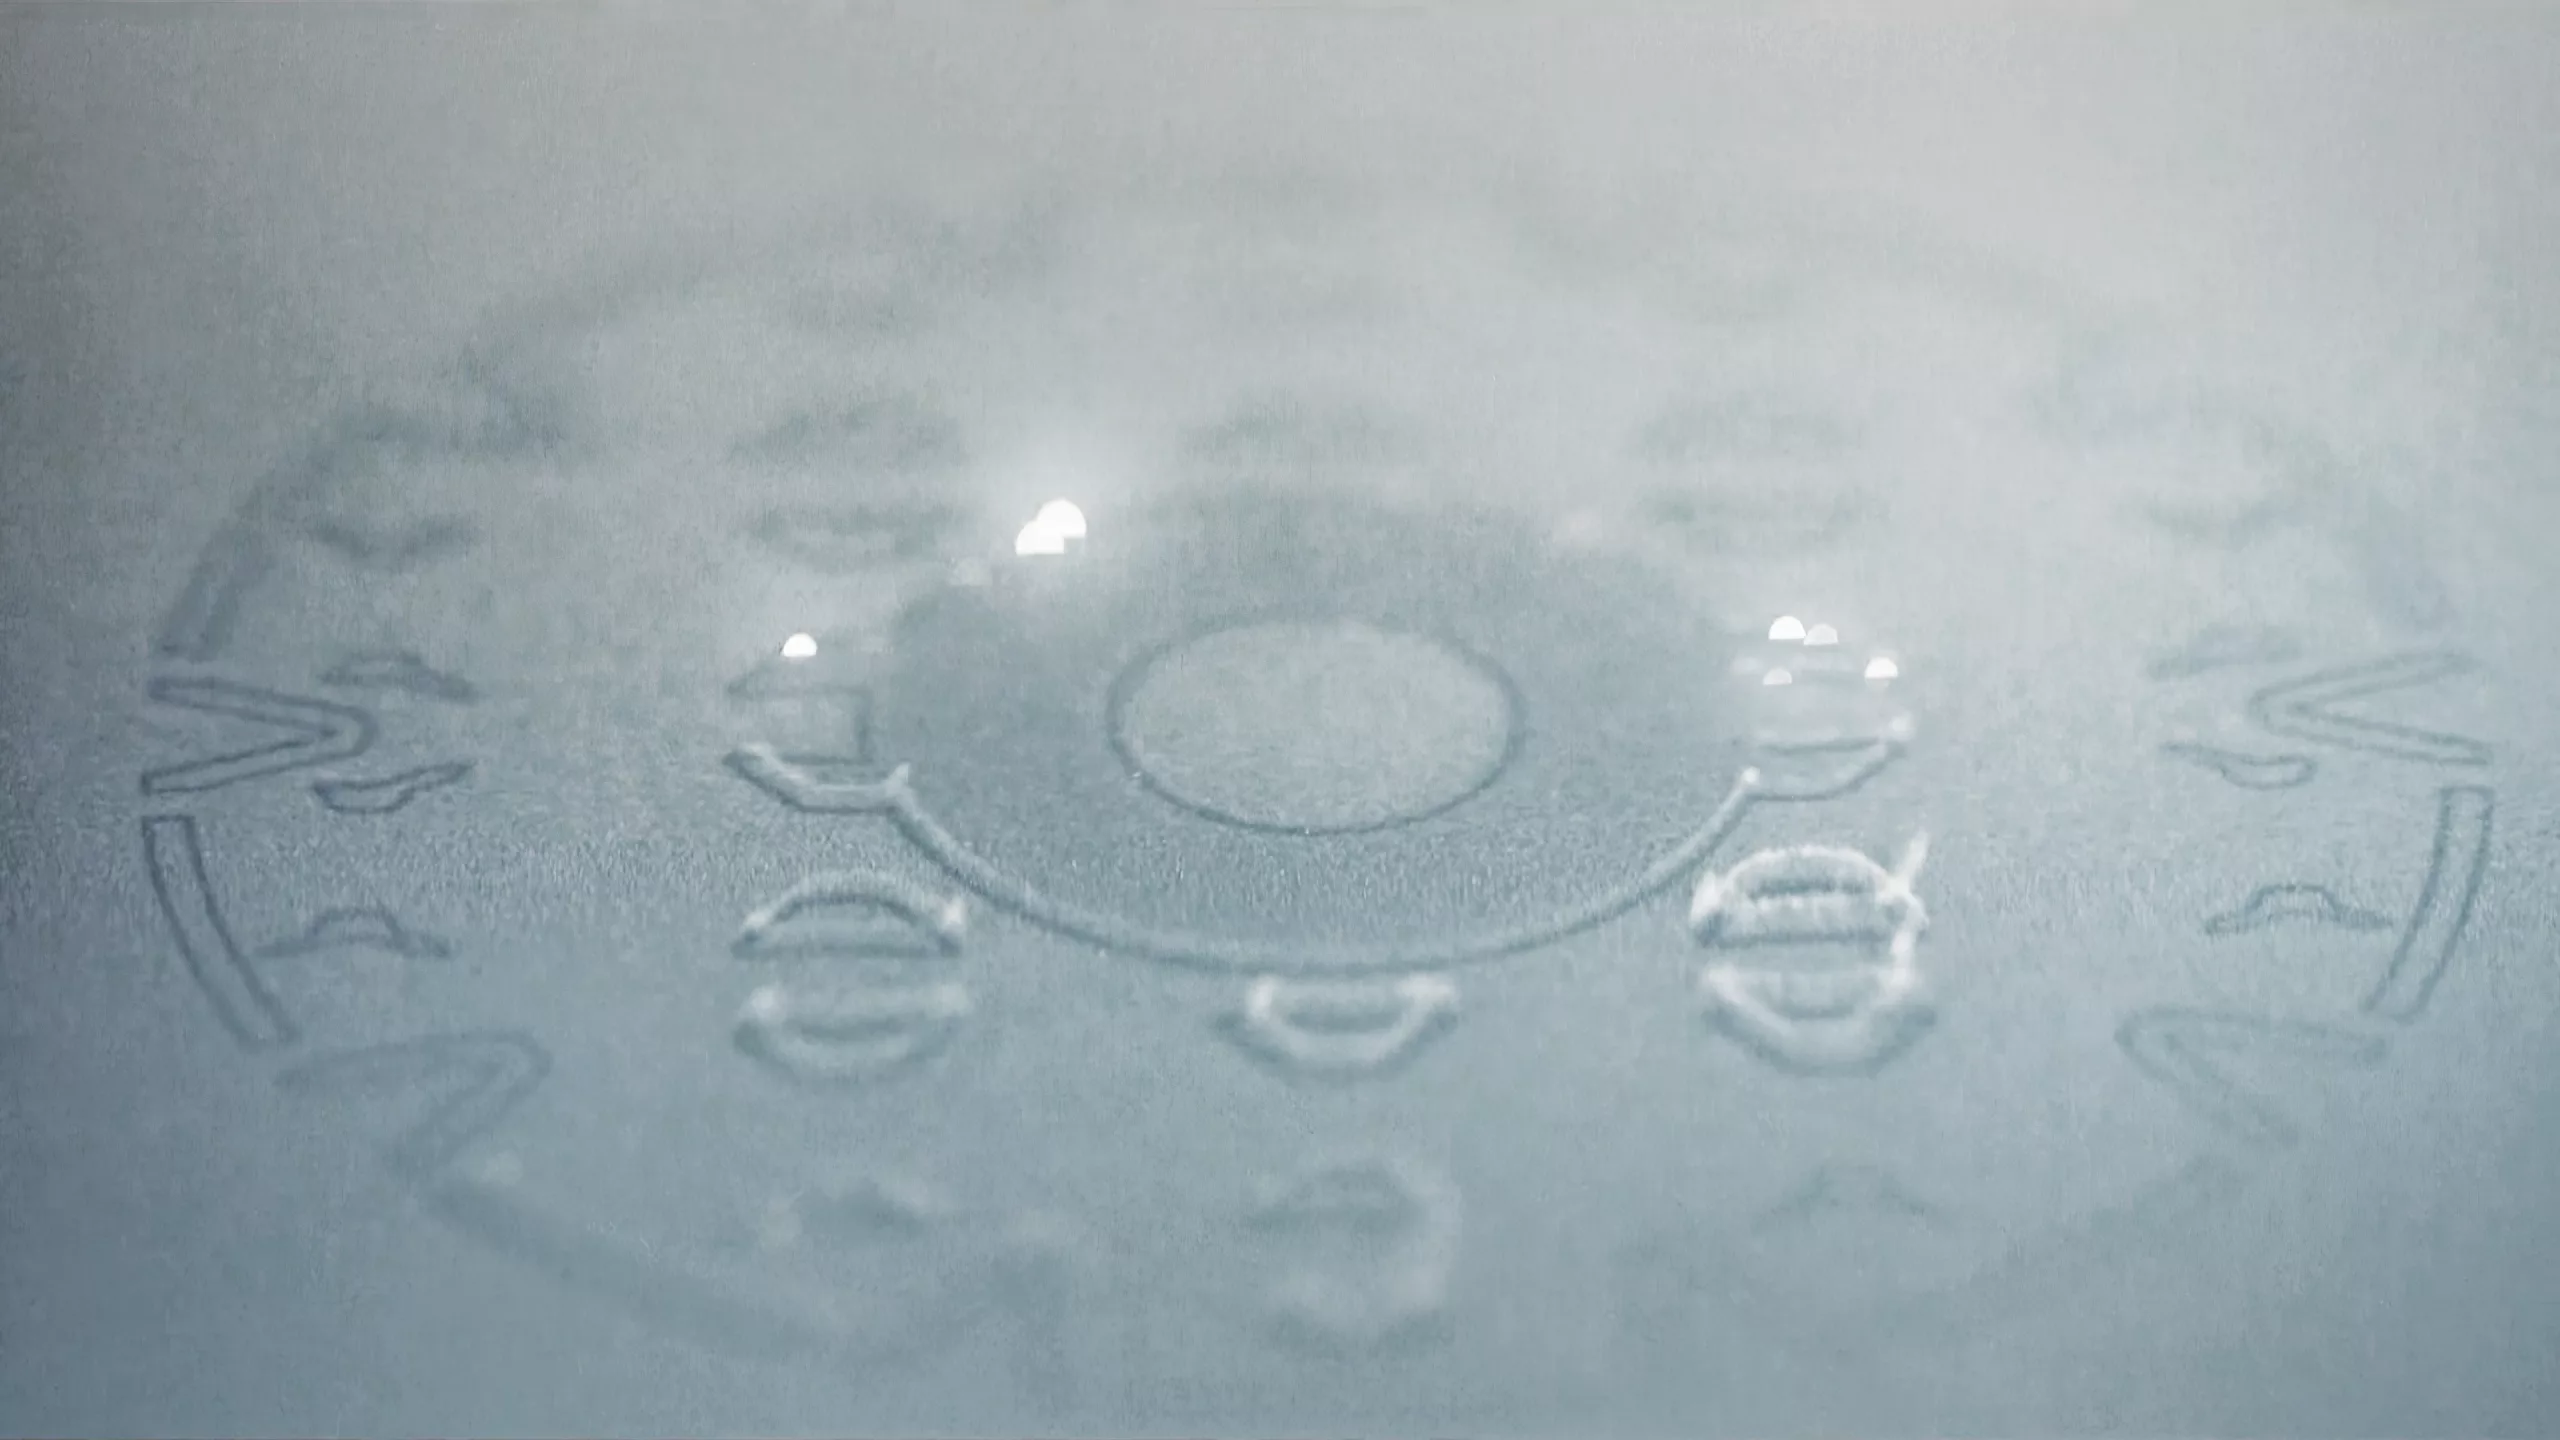
Das Lasersintern verschmilzt feines Polyamidpulver schichtweise mittels CO₂-Laser. Da das umgebende Pulverbett das Bauteil während des Bauprozesses stützt, sind komplexe Hinterschneidungen, innere Wabenstrukturen und bewegliche Scharniere völlig stützstrukturfrei realisierbar.
SLA und SLS im technischen Direktvergleich
Die wichtigsten Leistungsparameter beider Fertigungsverfahren auf einen Blick
| Fertigungsparameter | Stereolithographie (SLA) | Selektives Lasersintern (SLS) |
|---|---|---|
| Typischer Bauraum (max.) | Bis zu 750 × 750 × 550 mm (SLA 750) | Bis zu 340 × 340 × 600 mm (EOS) |
| Schichtstärke | 0,05 mm – 0,10 mm (sehr fein) | 0,10 mm – 0,12 mm |
| Oberflächenbeschaffenheit | Sehr glatt, lackierfähig, optisch transparent | Leicht samtig/rau (Ra ca. 6 – 10 µm), gleitgeschliffen |
| Werkstoffbasis | Epoxidharz-Photopolymere (ABS-ähnlich, glasklar, Hochtemp.) | Thermoplaste (Polyamid 12, PA12-GF, PA-FR, TPU) |
| Hinterschneidungen & Stützstrukturen | Stützstrukturen erforderlich (mechanisch entfernt) | 100 % stützstrukturfrei durch Pulverbett |
| Hauptanwendungen | Designmodelle, Urmodelle, transparente Teile, Sichtprüfung | Funktionsprototypen, Schnapphaken, Baugruppen, Kleinserien |
| Typische Lieferzeit | Kurze Durchlaufzeit nach technischer Prüfung | Kurze Durchlaufzeit nach technischer Prüfung |
Ergänzende Additive Fertigungsverfahren
Neben Stereolithographie (SLA) und Lasersintern (SLS) fertigt die cirp GmbH auch in weiteren etablierten industriellen 3D-Druck-Verfahren für Spezialanforderungen:
Multi Jet Fusion (MJF & SAF)
Agent-basierte PBF-Technologie für formstabile, dichte Polyamidbauteile. Durch hohe Isotropie in Z-Richtung hervorragend geeignet für medienführende Leitungen, dichte Elektronikgehäuse und Kleinserien.
PolyJet Multimaterial (PJM)
Simultanes Verdrucken von Hart- und Weichkomponenten im Mikrometerbereich. Ermöglicht 2K-Funktionsmuster (z. B. Gehäuse mit integrierter Weichdichtung) und Härteabstufungen von Weich-Elastomeren (Shore A) bis hin zu formstabilen Werkstoffen (Shore D).
FDM / FFF (Filament-Extrusion)
Robuste Großbauteile und Montagelehren aus technischen Thermoplasten. Schnelle Fertigung mechanisch widerstandsfähiger Vorrichtungen mit hoher Beständigkeit gegen Fette, Öle und Industriechemikalien.
PolyJet (PJM) Werkstoffe & Härtebereiche
Mechanische Kennwerte der flexiblen und starren Jetting-Photopolymere:
| Werkstoff | Basis | Härte | Zugfestigkeit | Bruchdehnung | Typische Anwendung |
|---|---|---|---|---|---|
| Agilus30 | Gummiähnliches Photopolymer | Shore A 30 – 35 | 2,4 – 3,1 MPa | 220 – 270 % | Hochflexible Dichtungen, Dämpfungselemente, Knickschutz und weiche Haptikflächen. |
| Vero-Familie (VeroWhite / Black / Clear) | Formstabiles Hart-Polymer | Shore D 83 – 86 | 50 – 65 MPa | 10 – 25 % | Präzise Gehäuseteile, Sichtprototypen, 2K-Hartkomponenten und transluzente Optiken. |
| Tango-Familie (TangoPlus / BlackPlus) | Elastomeres Photopolymer | Shore A 60 – 77 | 1,8 – 5,0 MPa | 45 – 55 % | Mittelharte Elastomere für Griffflächen, Reifen, Anschlagpuffer und Manschetten. |
| FullCure 720 | Transluzentes Acryl-Polymer | Shore D 83 | 60,3 MPa | 15 – 25 % | Dimensionsstabile, bernsteinfarbene Prototypen mit glatter, porenfreier Oberfläche. |
Geprüfte Werkstoffe für industrielle Anwendungen
Von glasklaren Harzen bis zu glasfaserverstärkten Hochleistungspolymeren: Alle Materialien werden auf unseren Anlagen verarbeitet.
SLA-Photopolymere (Stereolithographie)
Hohe Zähigkeit, bruchfest, schlagzäh, ideal für Schnappverbindungen und Gehäuseprototypen.
Nahezu optische Transparenz nach Klarlackierung. Hervorragend für Scheinwerfer, Linsen, Fluidik und Lichtleiter.
Extreme Steifigkeit (E-Modul bis 7.600 MPa) und thermische Formbeständigkeit bis >250 °C. Für Windkanal- und Prüfstandsteile.
Wärmeformbeständig bis ca. 130 °C, formstabil unter Dauerbelastung. Geeignet für Motornahbereiche und Heißlufttests.
SLS-Thermoplaste (Lasersintern)
Ausgewogene mechanische Festigkeit, hohe Dehnung, isotrope Festigkeit. Der Allrounder für robuste Funktionsprototypen.
Deutlich erhöhtes E-Modul, hervorragende Verschleißfestigkeit und Dimensionsstabilität bei Temperaturwechseln.
Klassifiziert nach UL94 V-0 und FAR 25.853. Zugelassen für Innenausstattungen in Luftfahrt, Bahntechnik und Elektromobilität.
Gummielastisch, rückfedernd, hohe Reißdehnung. Für Dichtungen, Schutzmanschetten, Schläuche und Dämpfungselemente.
Inhouse-Veredelung & Baugruppenmontage
Das Bauteil aus der Anlage ist nur der erste Schritt. Unsere Heimsheimer Modellbauer verleihen Ihren Prototypen die gewünschte Haptik, Farbe und Funktion.
1. Gestrahlt & Entpulvert (Standard)
Schonende Entfernung aller Pulver- bzw. Stützstrukturen. Feines, homogenes Glasperlenstrahlen für eine saubere, matte Industrieoberfläche.
2. Gleitschleifen & Chemisches Glätten
Mehrstufiges Trowalisieren (Vibrationsschleifen) oder physikalisch-chemisches Vapor Smoothing. Verschließt Mikroporen, erleichtert die Reinigung und erhöht die Dichtigkeit.
3. Industrielackierung & Färben
Inhouse-Lackierkabine für Beschichtungen nach RAL, Pantone oder NCS. Von seidenmatt über Hochglanz bis zu haptischen Soft-Touch- und EMV-Leitlacken.
4. Gewindeeinsätze & Montage
Thermisches Einbetten von Messing-Gewindebuchsen (M2 bis M8), Fügen von mehrteiligen Baugruppen, Verkleben und Einpassen von Dichtungen.
Optische 3D-Messtechnik & Soll-Ist-Vergleich
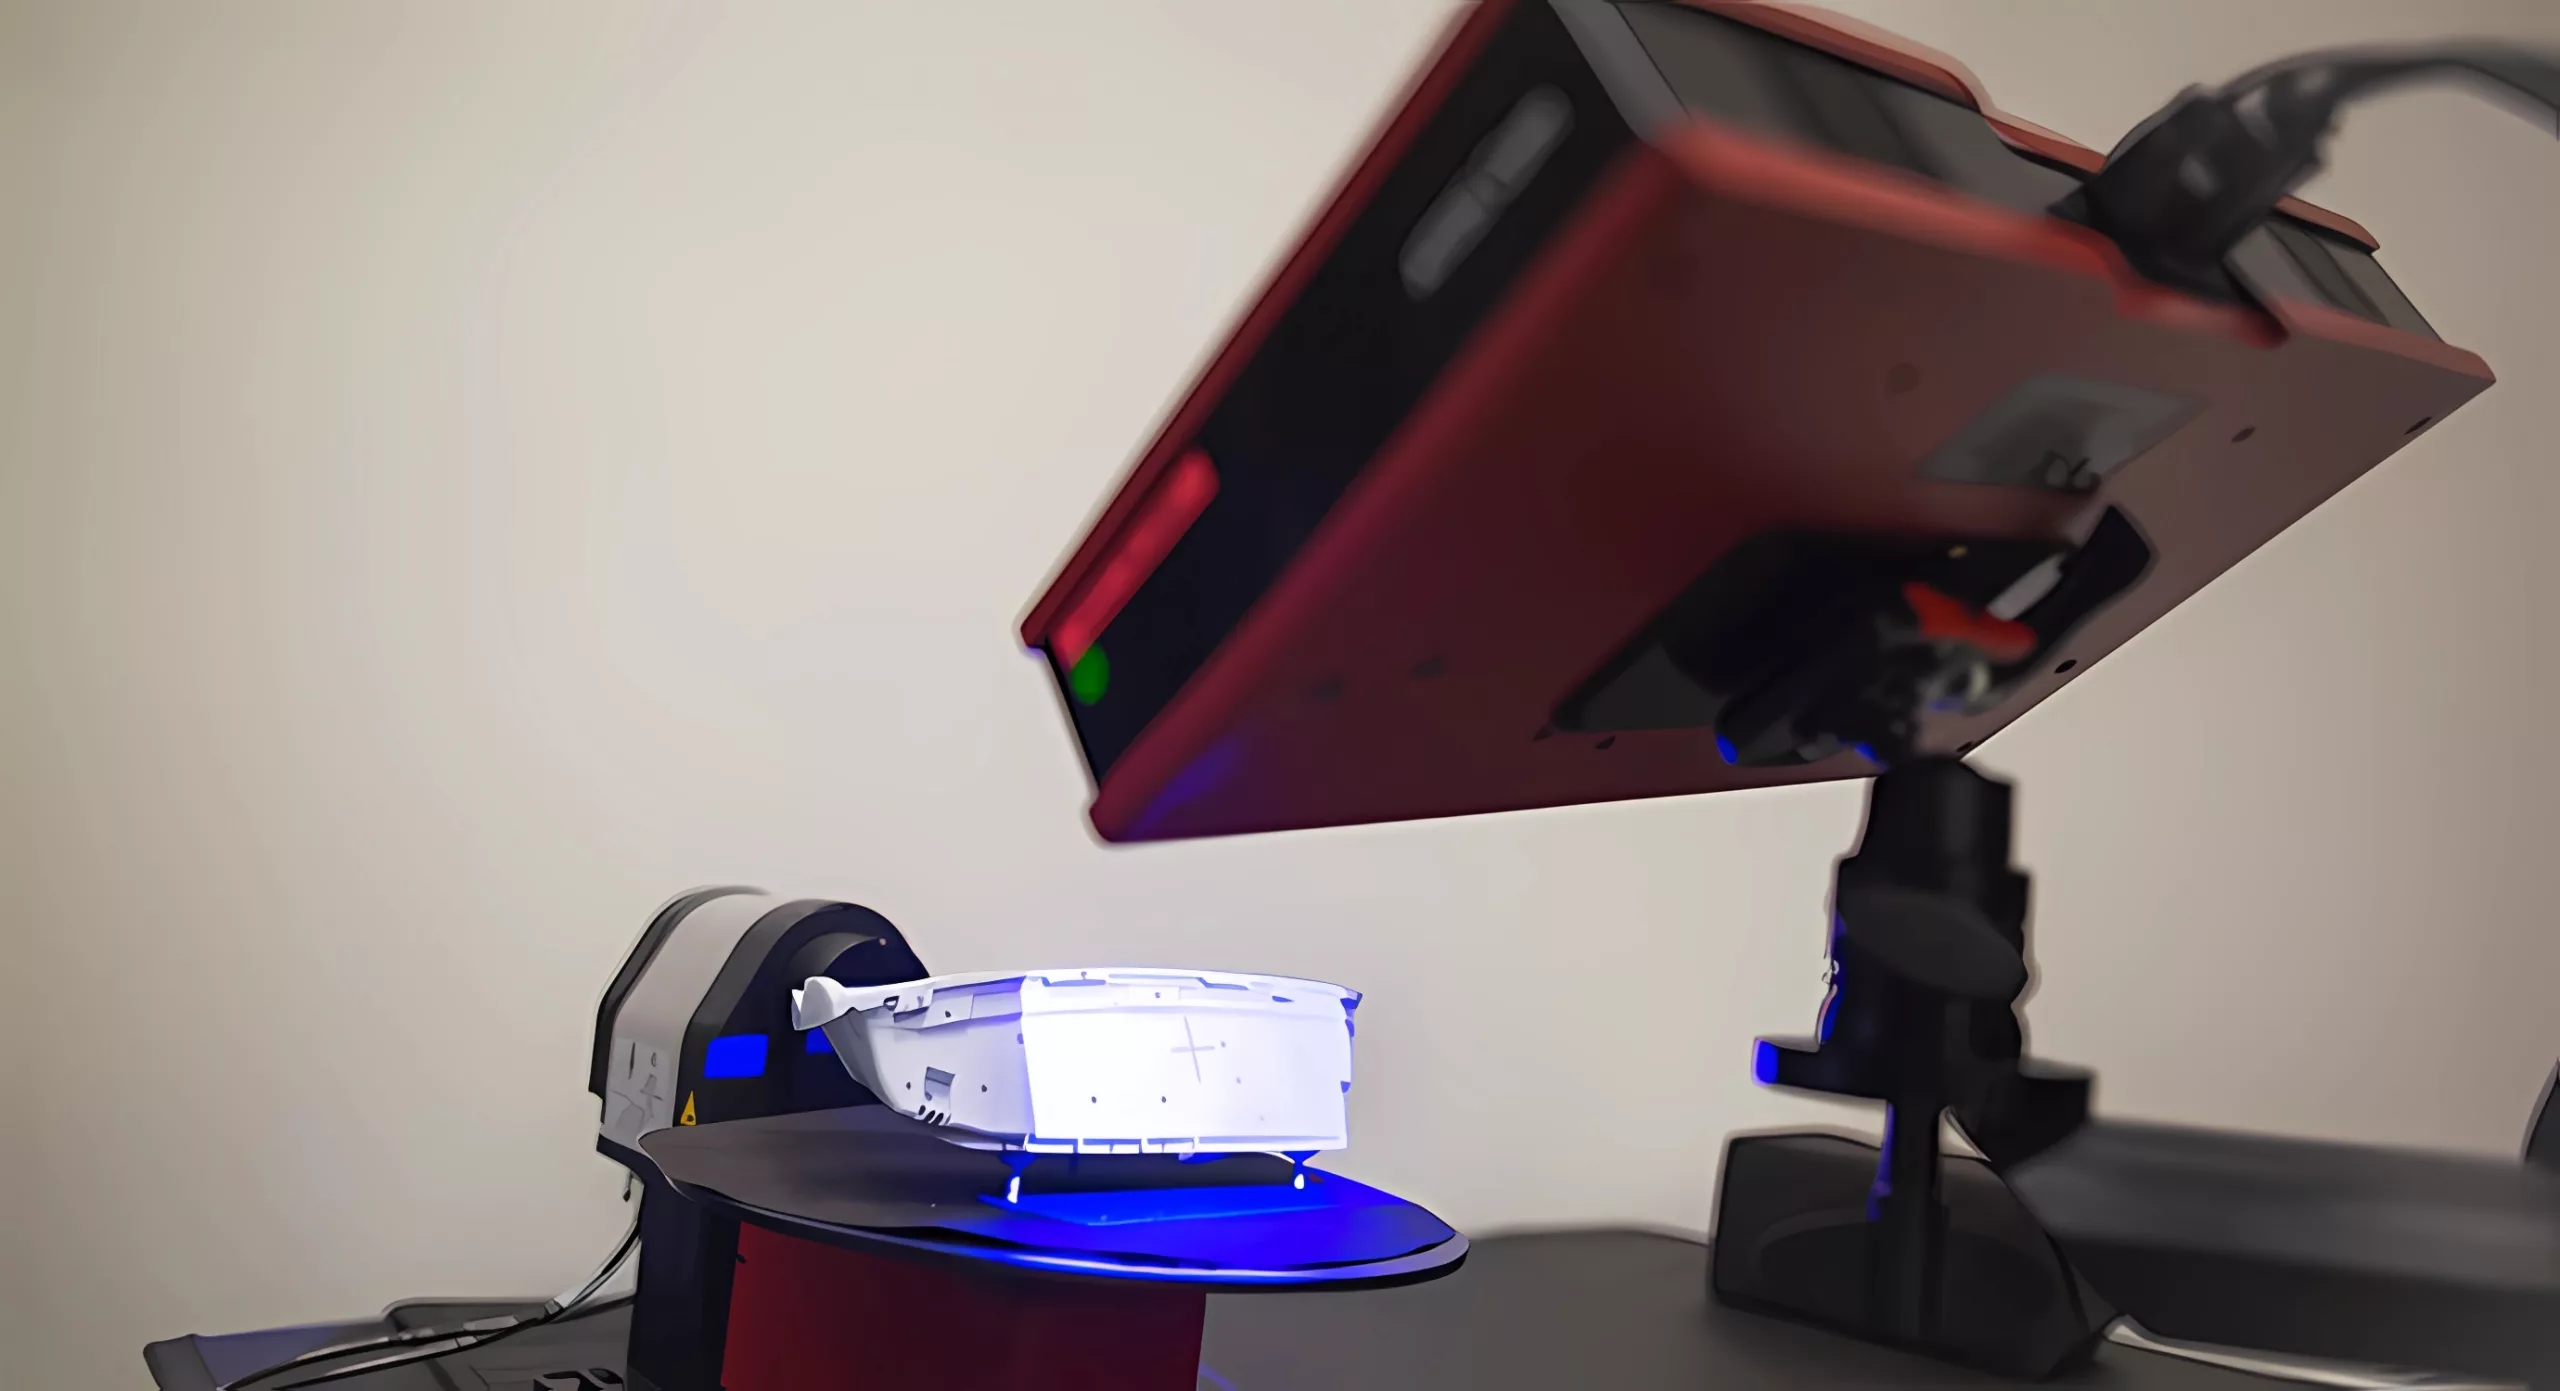
Verlassen Sie sich auf nachvollziehbare Qualität. Unser Inhouse-Messlabor prüft Ihre 3D-Druck-Bauteile mittels optischem 3D-Streifenlichtscanner (GOM ATOS) oder taktiler Koordinatenmesstechnik.
Sie erhalten auf Wunsch vollflächige Falschfarbenabgleiche direkt gegen Ihr CAD-Referenzmodell sowie Erstmusterprüfberichte (EMPB) nach VDA — für absolute Planungssicherheit vor der Serienüberführung.
Häufige Fragen zum industriellen 3D-Druck
Antworten unserer Projektingenieure auf wichtige technische und organisatorische Fragen.
Wann sollte ich Stereolithographie (SLA) und wann Lasersintern (SLS) wählen?
Stereolithographie (SLA) ist ideal, wenn höchste Oberflächengüte, mikrometergenaue Details, filigrane Wandstärken oder optische Transparenz gefordert sind (z. B. Designmodelle, Urmodelle für Vakuumguss, transparente Scheinwerfer). Selektives Lasersintern (SLS) eignet sich perfekt für mechanisch hoch beanspruchte Funktionsbauteile, Schnappverbindungen und schlagzähe Gehäuse aus echtem Polyamid (PA12).
Welche maximalen Bauteilabmessungen sind am Stück möglich?
Mit unserer 3D Systems SLA 750 fertigen wir Stereolithographie-Bauteile mit Abmessungen von bis zu 750 × 750 × 550 mm nahtlos aus einem Stück. Größere Bauteile können auf Wunsch segmentiert, formschlüssig verzahnt, hochfest verklebt und nachbearbeitet werden.
Welche Dateiformate werden für die Angebotserstellung benötigt?
Wir verarbeiten alle gängigen 3D-CAD-Formate, bevorzugt STEP (.stp, .step), IGES (.igs) oder native CAD-Daten (Siemens NX, SolidWorks, CATIA). Für den 3D-Druck sind auch hochaufgelöste STL-Dateien (.stl) geeignet. 2D-Zeichnungen (PDF) nutzen wir zur Prüfung von Toleranzen und Gewindevorgaben.
Wie schnell erhalte ich meine 3D-Druck-Bauteile?
Die Durchlaufzeit richtet sich nach Verfahren, Bauvolumen, Material und gewünschter Veredelung. Dank unseres umfangreichen Maschinenparks und kurzer Wege in Heimsheim realisieren wir Prototypen und Funktionsbauteile mit schnellen Reaktionszeiten. Konkrete Liefertermine stimmen wir direkt im Rahmen der technischen Machbarkeitsprüfung ab.
Werden vertrauliche Entwicklungsdaten sicher behandelt?
Ja, absolute Vertraulichkeit ist für uns selbstverständlich. Wir arbeiten täglich für Prototypenabteilungen führender Automobilhersteller und Medizintechnikunternehmen. Gerne unterzeichnen wir vorab Ihre Vertraulichkeitsvereinbarung (NDA). Alle Daten werden über geschützte Übertragungswege vertraulich verarbeitet.
Technische Datenblätter & Produktbroschüren
Offizielle Dokumentationen zu SLA, SLS, PolyJet und Werkstoffen direkt als PDF abrufen.
Produktblatt Stereolithographie (SLA)
Detaillierte Übersicht über Anlagen, Bauräume und Photopolymerharze.
Produktblatt Lasersintern (SLS)
Verfahrensübersicht, Polyamid-12 Werkstoffdaten und Toleranzen.
Produktblatt PolyJet (PJM)
Multimaterial-Verfahren, 2K-Verbindungen und Shore-Härten von A 30 bis D 85.
Materialdatenblatt EOS PA 2200
Kanonisches Datenblatt für mechanische PA12-Serienteile.
Starten Sie Ihr 3D-Druck-Projekt mit cirp
Reichen Sie Ihre 3D-CAD-Daten ein. Unsere Projektingenieure prüfen Herstellbarkeit, Maßhaltigkeit und Kosten — und erstellen ein detailliertes Angebot.