Rapid Tooling & Kunststoffspritzguss im Serienwerkstoff
Hochwertige Spritzguss-Prototypen, Vorserien und Kleinserien. Mit Inhouse konstruierten und HSC-gefrästen Aluminium-Formeinsätzen (EN AW-7075) auf Sumitomo-Demag- und ARBURG-Maschinen von 100 t bis 450 t Schließkraft.
Warum Rapid Tooling bei CIRP?
Die verlässliche Brücke zwischen Prototyping und Serienfertigung — volle Serienwerkstoff-Eigenschaften ohne monatelange Werkzeugvorlaufzeiten.
Schnelle Markteinführung
Aluminium-Formeinsätze lassen sich mit modernen 5-Achs-HSC-Frässtrategien zügig zerspanen. Kurze Wege durch Inhouse-Konstruktion, Werkzeugbau und Fertigung sichern eine reaktionsschnelle Musterung.
Wirtschaftliche Werkzeugkosten
Durch die Verwendung modularer Stammformen und schneller Zerspanung senken Sie die Werkzeuginvestition erheblich im Vergleich zu Großserienwerkzeugen — ideal für Validierung und Kleinserien.
100 % Serienwerkstoff
Keine Materialsimulation: Sie erhalten Bauteile im echten Serienpolymer (z. B. PP, ABS, PA, TPU, TPE) mit identischen mechanischen, thermischen und chemischen Eigenschaften wie im späteren Serienprodukt.
Aluminium-Rapid-Tooling vs. Serien-Stahlwerkzeug
Wann ist welches Werkzeugkonzept die wirtschaftlich und technisch richtige Wahl?
| Vergleichskriterium | Aluminium-Rapid-Tooling (CIRP) | Konventionelles Stahl-Serienwerkzeug |
|---|---|---|
| Werkzeug-Lieferzeit | Kurze Vorlaufzeit durch Inhouse-Formenbau | Mehrmonatige Vorlaufzeit |
| Werkzeugkosten | Deutlich wirtschaftlicher für Prototypen & Kleinserien | Hohe Werkzeuginvestition (gehärteter Stahl) |
| Wirtschaftliche Stückzahl | Prototypen, Vorserien und Kleinserien | ab 50.000 bis >1.000.000 Teile |
| Wärmeleitfähigkeit | Sehr hoch (schnellere Kühlung & kürzere Zykluszeiten) | Geringer (aufwendige Kühlkanalbohrungen nötig) |
| Änderungsflexibilität | Sehr flexibel (schnell nachfräsbar) | Aufwendig (Erodieren, Schweißen, Ausglühen) |
| Oberflächengüte | Erodierstruktur (VDI 3400), Hochglanzpolitur, Matt | Alle Oberflächen inklusive Ätztexturierung |
| Typischer Einsatz | Funktionsprototypen, Pilotserien, Ramp-up, Ersatzteile | Langjährige automobile Großserie |
Verarbeitbare Thermoplaste im Überblick
Wir verarbeiten alle marktüblichen technischen Thermoplaste, Compounds und Sondermaterialien namhafter Hersteller (BASF, Covestro, DuPont, Celanese).
Polypropylen (PP)
Hervorragende chemische Beständigkeit, Zähigkeit und Eignung für Scharniere, Behälter und Automobil-Innenraumteile.
Acrylnitril-Butadien-Styrol (ABS)
Schlagzäh, formstabil, lackierbar, exzellente Oberflächengüte und Maßhaltigkeit für Gehäuse und Sichtbauteile.
Polyamide (PA)
Hohe mechanische Festigkeit, Steifigkeit und Wärmeformbeständigkeit für funktionale Baugruppen und technische Komponenten.
Thermoplastische Elastomere (TPU / TPE)
Gummielastisch, flexibel, differenzierte Shore-Härten. Für Dichtungen, Griffe, Knickschutztüllen und elastische Funktionsmuster.
Moderne Spritzgießtechnik bis 450 t Schließkraft
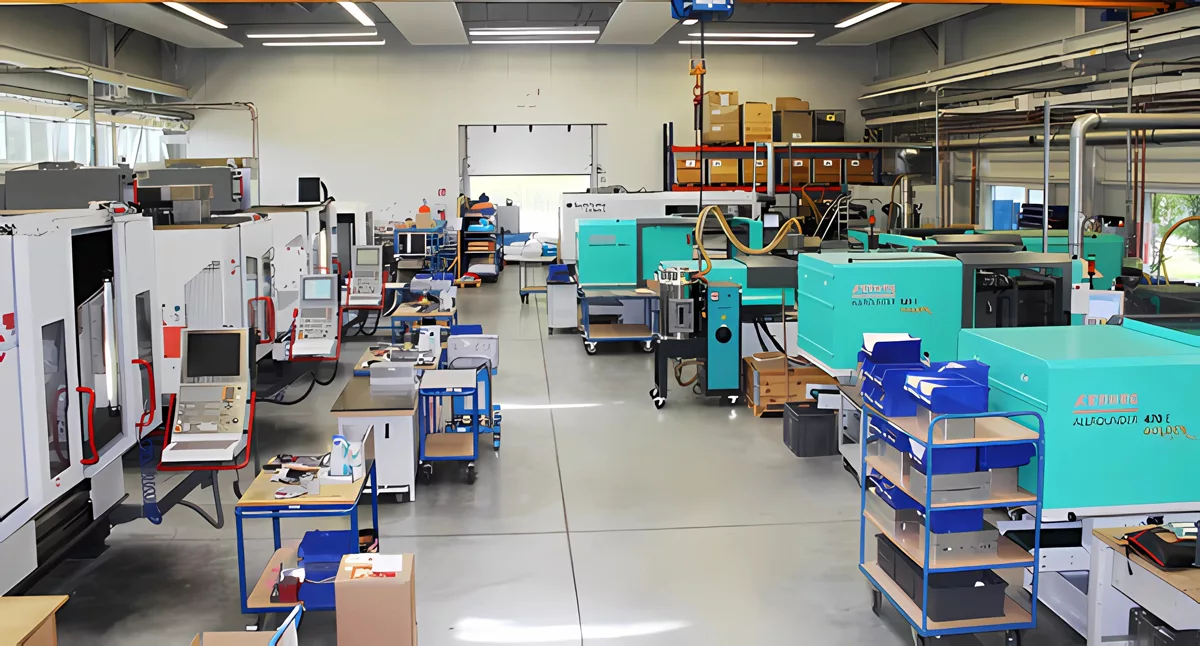
In unserem Technikum in Heimsheim fertigen wir auf Sumitomo-Demag (darunter unsere vollelektrische IntElect 450-3000 mit 4.500 kN Schließkraft) und einer ARBURG-Allrounder-Flotte (100 t bis 200 t: 470 E, 520 E, 570 E und 570 A). Präzise Maschinensteuerung, abgestimmte Schneckendurchmesser für kleinste bis große Schussvolumina und Materialtrocknung garantieren höchste Prozesssicherheit.
- ARBURG Allrounder (100 t bis 200 t) & Sumitomo-Demag IntElect (450 t)
- Schussgewicht bis ca. 1.700 g (PS) auf Sumitomo-Demag IntElect 450-3000
- Formaufspannplatten bis über 1.000 × 1.000 mm
- Materialtrocknung & Temperierung bis 180 °C
Häufige Fragen zu Rapid Tooling & Spritzguss
Fachliche Antworten unserer Werkzeugbau- und Fertigungsingenieure.
Was unterscheidet Rapid Tooling von einem klassischen Serien-Stahlwerkzeug?
Beim Rapid Tooling setzen wir auf hochfeste Aluminium-Legierungen (EN AW-7075) für die formgebenden Kerne und Kavitäten, eingebettet in modulare Stammformen. Aluminium bietet sehr gute Zerspanungseigenschaften und hohe Wärmeleitfähigkeit. Kurze Wege durch Inhouse-Konstruktion, Werkzeugbau und Fertigung in Heimsheim ermöglichen eine zügige Werkzeugerstellung und wirtschaftliche Kostenstruktur für Prototypen, Vorserien und Kleinserien.
Welche Standzeiten erreichen Aluminium-Formeinsätze?
Aluminium-Formeinsätze aus hochfestem EN AW-7075 eignen sich hervorragend für Prototypen, Vor- und Kleinserien. Die erreichbare Standzeit hängt von Bauteilgeometrie, Entformungsschrägen und verarbeitetem Kunststoff ab; durch gezielte Auslegung und Inhouse-Werkzeugbau begleiten wir Ihr Projekt vom ersten Muster bis zur Kleinserie.
Sind Schieber, Backen und Heißkanal-Systeme im Rapid Tooling möglich?
Ja. Unsere Werkzeugkonstruktion integriert mechanische Schieber, Kernzüge, Schrägauswerfer und austauschbare Wechseleinsätze für Hinterschneidungen und Gewinde. Auch Nadelverschluss-Heißkanäle oder offene Heißkanalsysteme realisieren wir regelmäßig.
Welche Maschinengrößen stehen bei CIRP zur Verfügung?
In unserem Spritzgießtechnikum in Heimsheim betreiben wir eine ARBURG-Allrounder-Flotte (100 t bis 200 t Schließkraft) und eine vollelektrische Sumitomo-Demag IntElect 450-3000 mit 450 t Schließkraft, auf der Schussgewichte bis ca. 1.700 g realisiert werden können.
Werden Erstmusterprüfberichte (EMPB) und Messprotokolle erstellt?
Selbstverständlich. Über unsere hauseigene optische 3D-Messtechnik (GOM ATOS) und taktile Koordinatenmessgeräte erstellen wir vollständige Erstmusterprüfberichte (EMPB) nach VDA- oder PPAP-Standard inklusive Falschfarbenvergleich gegen den CAD-Datensatz.
Technische Dokumentation Werkzeugbau & Spritzguss
Offizielles Produktblatt für Rapid Tooling und Spritzguss-Kapazitäten direkt als PDF abrufen.
Starten Sie Ihr Rapid-Tooling-Projekt mit CIRP
Reichen Sie Ihre 3D-CAD-Daten ein. Unsere Formenbau-Ingenieure prüfen Entformungsschrägen, Wandstärken und Schieberbedarfe und erstellen Ihr detailliertes Festpreisangebot.